门窗制造加工 从工艺细节到品质交付的全流程解析
门窗制造加工是建筑产业链中连接材料科学、精密制造与终端居住体验的关键环节。一扇合格的门窗,不仅承载着遮风挡雨的基本功能,更直接影响建筑的节能效率、隔声性能与使用安全。本文围绕门窗制造加工的核心工艺与品控要点,做一次系统梳理。
一、原材料的选择与预处理
门窗品质的起点在材料。铝合金型材需关注壁厚、合金牌号与表面处理方式;塑钢型材则需考察型材的腔体结构与增强型钢配置。玻璃作为占门窗面积最大的部件,其原片质量、中空层厚度与密封工艺直接影响保温隔音效果。五金件虽体积小,却决定门窗启闭手感与使用寿命,应优先选用经过盐雾试验验证的防腐处理配件。材料入库前需完成尺寸复核、表面缺陷检查与批次记录,为后续加工提供可追溯的起点。
二、下料与精加工
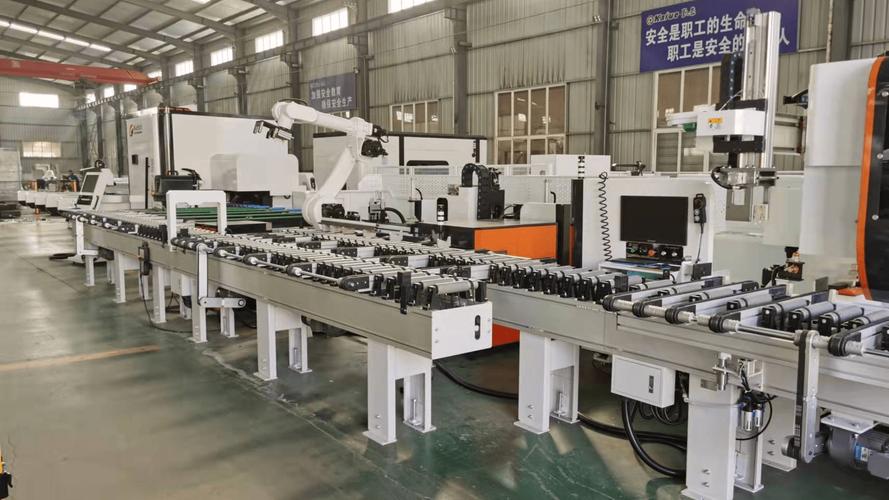
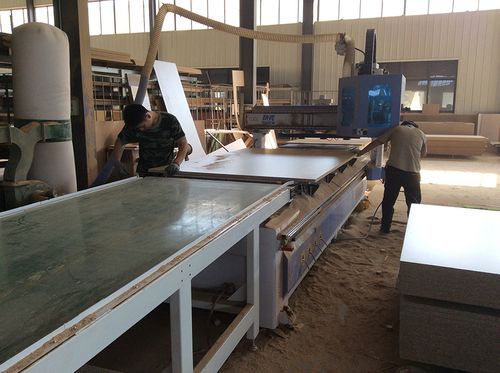
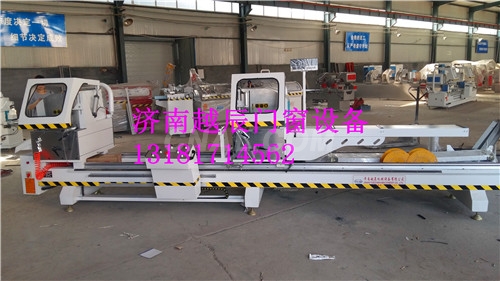
下料是门窗制造加工的第一道精密工序。数控切割设备的精度直接决定型材端面的垂直度与长度一致性,通常要求长度偏差控制在±0.5mm以内。切割后的型材需及时去除毛刺,避免应力集中与密封失效。对于断桥铝门窗,穿条与滚压工序需保证隔热条与型材槽口的紧密咬合,滚压压力过大会损伤隔热条,过小则导致结构性松动,需通过首件检验与过程抽检双重把关。
三、组装与角部连接
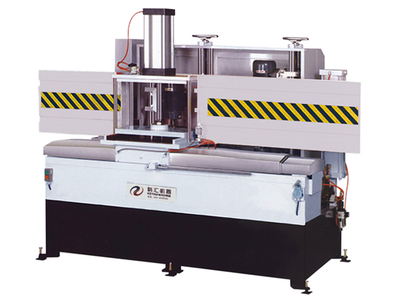
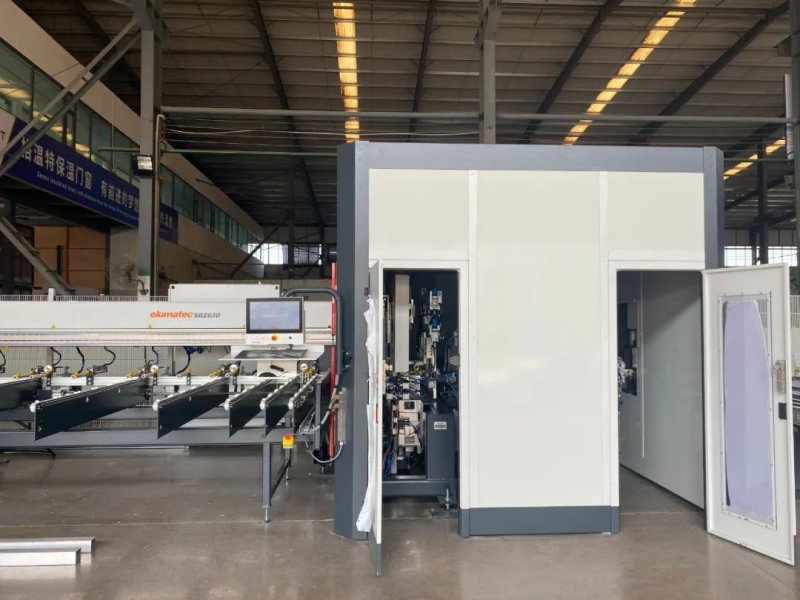
组角工艺是门窗结构强度的核心。活动角码与注胶角码的选用需结合型材截面与使用场景,组角机的定位精度与挤压压力需定期校准。组角完成后应检查角缝间隙与平面度,角缝过大不仅影响美观,更是渗水的隐患。中梃连接、锁具安装孔位加工需借助工装夹具保证一致性,避免现场安装时出现五金对位偏差。密封胶条的嵌入应在清洁的型材槽口内完成,胶条接头处需采用专用粘结剂处理,防止收缩开裂。
四、玻璃装配与整窗调试
玻璃装配环节需重点关注中空玻璃的间隔条定位与密封胶固化质量。对于Low-E玻璃,膜面朝向需按设计要求放置,装反将导致节能效果大幅下降。整窗组装完成后,应进行启闭力测试、锁点联动检查与淋水试验抽检。淋水试验能有效暴露排水孔设计缺陷与密封胶施工不足,是出厂前最具说服力的品质验证手段之一。
五、包装与交付管理
门窗属于易损定制产品,包装环节不可轻视。型材表面需采用保护膜与珍珠棉包裹,玻璃角部加装护角,整窗用木架或钢架固定,避免运输过程中的磕碰与变形。出厂前按项目、楼层、洞口编号粘贴标识,配合安装指导书与五金配件清单,可显著降低现场错装与返工率。
门窗制造加工的竞争力,不在于单一设备的先进程度,而在于从材料入厂到成品交付的每一道工序是否形成闭环控制。精度、密封、结构强度与可追溯性,共同构成门窗品质的底层逻辑。对于制造企业而言,把工艺标准落实到每一个班组、每一件产品,才是赢得市场信任的长久之道。
如若转载,请注明出处:http://www.geguan1688.com/product/51.html
更新时间:2026-10-24 21:42:09