圆弧断桥铝门窗加工设备与门窗制造加工技术解析
随着建筑门窗行业向高性能、个性化方向发展,圆弧断桥铝门窗因其优美的曲线造型和优异的隔热性能,在高端住宅、商业建筑中应用日益广泛。圆弧门窗的加工制造较普通平开门窗更为复杂,对加工设备与工艺提出了更高要求。本文围绕圆弧断桥铝门窗的加工设备及门窗制造加工全流程展开分析,为行业从业者提供参考。
一、圆弧断桥铝门窗加工的核心设备
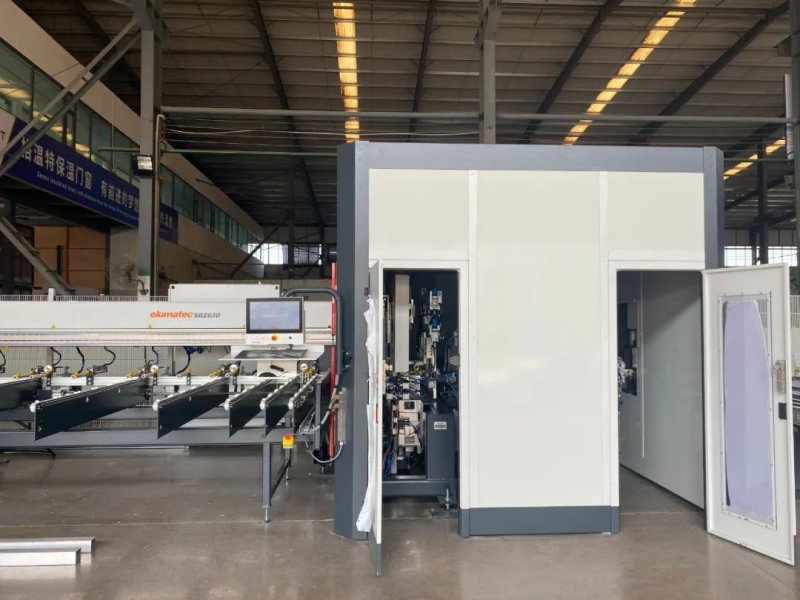
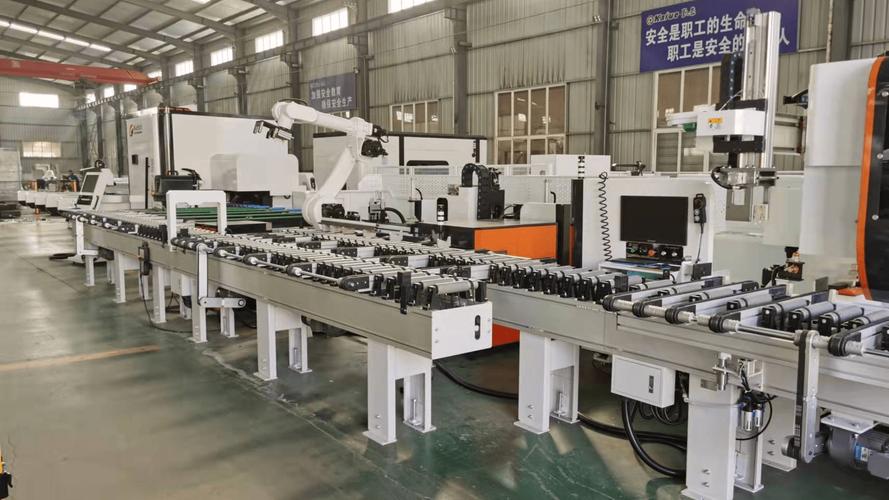
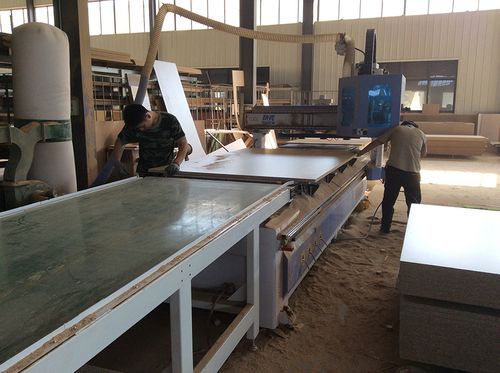
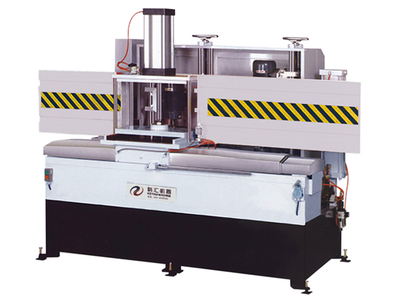
圆弧断桥铝门窗的加工涉及切割、铣削、弯曲、组角等多道工序,相应的专用设备是保证精度与效率的关键。主要包括以下几类:
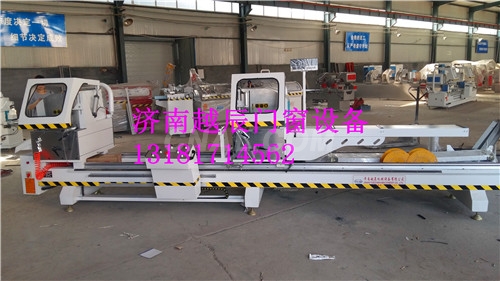
- 数控双头切割锯:用于铝型材的定长切割,具备高精度伺服控制系统,可保证切割角度和长度的准确性,尤其适合圆弧窗所需的异形角度切割。
- 数控加工中心:完成型材的铣槽、钻孔、冲缺口等复合加工,可实现多轴联动,满足圆弧窗复杂的连接孔位需求。
- 型材弯曲设备:主要包括滚弯机和拉弯机。滚弯机适用于大半径圆弧的批量弯曲,拉弯机则用于小半径或高精度圆弧,通过预拉伸控制回弹,确保弧线流畅一致。
- 组角机:用于断桥铝门窗角部的机械连接,分为单头组角和四头组角机,可保证角部强度与密封性。对于圆弧窗,需配置可调角度的组角模具。
- 穿条机与开齿机:断桥铝型材的隔热条复合设备,开齿机在型材槽口滚齿以增加隔热条咬合力,穿条机完成隔热条穿入与滚压紧固。
二、门窗制造加工的关键工艺环节
- 型材选型与下料:根据圆弧窗的弧度、半径计算所需型材长度及弯曲余量,选用与断桥结构匹配的铝合金牌号(如6063-T5),下料时预留弯曲变形量。
- 弯曲成型:是圆弧门窗加工的核心环节。弯曲前需进行退火处理以降低型材硬度,弯曲过程中通过数控滚弯或拉弯设备控制进给速度与张力,避免起皱、截面畸变。弯曲后需进行时效处理恢复强度。
- 隔热条复合与铣削加工:弯曲后的型材需进行隔热条穿入(部分工艺在弯曲前完成穿条,柔性隔热条可适应弯曲)。随后在加工中心上完成排水孔、安装孔及五金槽口的铣削。
- 组角与密封:采用机械组角工艺配合组角胶,确保角部强度与气密性。圆弧窗的角部需使用专用角码连接件,组角后进行注胶处理,增强防水性能。
- 玻璃与五金装配:根据圆弧形状定制弯钢化玻璃或夹胶玻璃,配合圆弧轨道、铰链等专用五金件,完成整体装配与调试。
三、设备选型与工艺控制要点
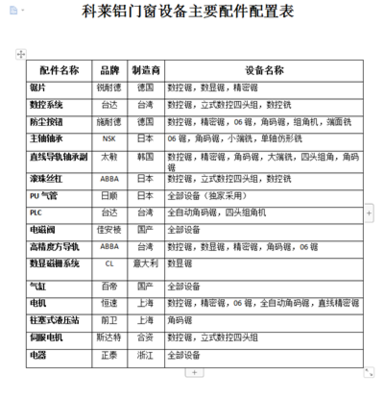
企业在配置圆弧断桥铝门窗加工设备时,应注重设备的柔性化与联动性:优先选择CNC控制设备以保证重复精度;弯曲设备需具备回弹补偿功能;组角机应可适配不同角度模具。工艺控制方面,需重点关注弯曲回弹的补偿计算、隔热条与型材的匹配公差、组角缝隙的控制以及各工序间的转运防护,避免表面划伤。
四、发展趋势
随着数字化制造技术的普及,圆弧断桥铝门窗加工正朝着智能化、集成化方向发展。自动上下料系统、在线检测装置以及MES生产管理系统的应用,将进一步缩短圆弧门窗的加工周期,提升产品一致性。柔性弯曲技术的进步使得复杂曲线门窗的批量定制成为可能。
圆弧断桥铝门窗的加工制造是一个多工序协同的系统工程,合理的设备配置与严格的工艺控制是保证产品质量的基础。门窗制造加工企业应根据自身产能与产品定位,科学选型设备,优化工艺流程,从而实现圆弧断桥铝门窗的高效、高质生产。
如若转载,请注明出处:http://www.geguan1688.com/product/39.html
更新时间:2026-10-24 09:14:53